


Jak spawać łódź tantalową
Jako doświadczony dostawca wysokiej jakości łodzi tantalowych, na własne oczy widziałem, jak ważne są odpowiednie techniki spawania w tworzeniu tych precyzyjnych komponentów. Łodzie tantalowe są niezbędne w różnych gałęziach przemysłu, szczególnie w dziedzinie metalizacji próżniowej, gdzie są wykorzystywane jakołodzie parującedo zatrzymywania i odparowywania metali. Na tym blogu poprowadzę Cię przez proces spawania łodzi tantalowej, dzieląc się przy tym moją wiedzą i doświadczeniem.
Zrozumienie tantalu
Przed przystąpieniem do procesu spawania ważne jest zrozumienie unikalnych właściwości tantalu. Tantal to rzadki, twardy, niebiesko-szary, błyszczący metal przejściowy, znany ze swojej wysokiej temperatury topnienia (2996°C lub 5425°F), doskonałej odporności na korozję i biokompatybilności. Te właściwości sprawiają, że jest to idealny materiał do zastosowań w trudnych warunkach, takich jak przetwarzanie chemiczne i komponenty elektroniczne.
Jednakże wysoka temperatura topnienia i reaktywność tantalu z tlenem w podwyższonych temperaturach również stanowią wyzwanie, jeśli chodzi o spawanie. Gdy tantal jest podgrzewany w obecności powietrza, tworzy na swojej powierzchni stabilną warstwę tlenku, która może obniżyć jakość spoiny. Dlatego spawanie tantalu wymaga ścisłej kontroli środowiska spawania, aby zapobiec utlenianiu.
Przygotowanie miejsca pracy i sprzętu
Pierwszym krokiem podczas spawania łodzi tantalowej jest przygotowanie miejsca pracy i sprzętu. Oto, czego będziesz potrzebować:
- Spawarka: Spawarka z wolframem na gaz obojętny (TIG) jest preferowanym wyborem do spawania tantalu ze względu na jego precyzję i zdolność do zapewnienia czystego, kontrolowanego łuku. Upewnij się, że spawarka jest w dobrym stanie i może wytrzymać wymagane natężenie prądu.
- Palnik spawalniczy: Wybierz wysokiej jakości uchwyt spawalniczy TIG z odpowiednią elektrodą wolframową. Do spawania tantalu zaleca się stosowanie czystej elektrody wolframowej.
- Dostawy gazu obojętnego: Ponieważ tantal silnie reaguje z tlenem, do ochrony obszaru spawania przed atmosferą stosuje się gaz obojętny, taki jak argon. Upewnij się, że masz wystarczające zapasy argonu o wysokiej czystości.
- Arkusze tantalu: Wybierz wysokiej jakości arkusze tantalu o grubości i wymiarach odpowiednich do projektu Twojej łodzi. Prześcieradła powinny być czyste i wolne od wszelkich zanieczyszczeń.
- Zaciski i mocowania: Użyj zacisków i uchwytów, aby utrzymać arkusze tantalu na miejscu podczas spawania. Pomoże to zapewnić dokładne wyrównanie i zapobiegnie zniekształceniom.
- Środki czystości: Będziesz potrzebował acetonu lub innego odpowiedniego rozpuszczalnika do oczyszczenia arkuszy tantalu przed spawaniem. Spowoduje to usunięcie z powierzchni wszelkich olejów, brudu i tlenków.
Czyszczenie arkuszy tantalu
Prawidłowe czyszczenie arkuszy tantalu jest niezbędne, aby zapewnić pomyślne spawanie. Wykonaj następujące kroki:
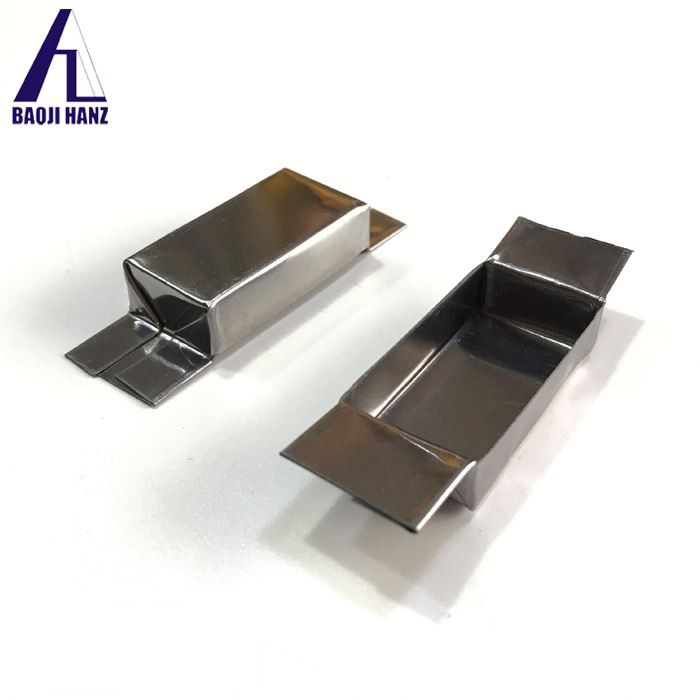
- Usuń zanieczyszczenia powierzchniowe: Użyj niestrzępiącej się szmatki nasączonej acetonem, aby wytrzeć powierzchnię arkuszy tantalu. Spowoduje to usunięcie wszelkich odcisków palców, oleju i luźnych zanieczyszczeń.
- Trawienie (opcjonalnie): W niektórych przypadkach można zastosować łagodny proces trawienia w celu usunięcia warstwy tlenku z powierzchni tantalu. Może to poprawić zwilżalność i przyczepność spoiny. Trawienie należy jednak wykonać ostrożnie, aby uniknąć nadmiernego uszkodzenia powierzchni.
- Opłucz i wysusz: Po oczyszczeniu lub wytrawieniu należy przepłukać arkusze tantalu czystą wodą i dokładnie je wysuszyć. Przed przejściem do następnego kroku upewnij się, że arkusze są całkowicie suche.
Ustawianie spawarki
Gdy arkusze tantalu będą już czyste, czas ustawić spawarkę. Oto najważniejsze ustawienia, które należy wziąć pod uwagę:
- Natężenie w amperach: Odpowiednie natężenie prądu do spawania tantalu zależy od grubości blachy. Ogólną zasadą jest, że należy stosować niższe natężenie prądu w przypadku cieńszych arkuszy i wyższe natężenie w przypadku grubszych arkuszy. Zacznij od konserwatywnego ustawienia natężenia prądu i dostosuj je w razie potrzeby w oparciu o wygląd spoiny.
- Natężenie przepływu gazu: Ustaw natężenie przepływu argonu, aby zapewnić odpowiednią osłonę obszaru spawania. Typowe natężenie przepływu gazu do spawania tantalu metodą TIG wynosi od 10 do 20 stóp sześciennych na godzinę (CFH).
- Przedłużenie elektrody: Przedłużenie elektrody powinno być krótkie (około 1/8 - 1/4 cala), aby utrzymać stabilny łuk i zminimalizować ryzyko utleniania.
Spawanie łodzi tantalowej
Teraz, gdy wszystko jest już gotowe, czas rozpocząć spawanie łodzi tantalowej. Wykonaj następujące kroki:
- Ułóż arkusze: Użyj zacisków i uchwytów, aby utrzymać arkusze tantalu w żądanej pozycji do spawania. Upewnij się, że krawędzie są odpowiednio wyrównane i pomiędzy arkuszami nie ma przerw.
- Uruchom Arc: Za pomocą palnika spawalniczego zatnij łuk na krawędzi arkuszy tantalu. Powoli przesuwaj palnik wzdłuż złącza, utrzymując stałą prędkość i odległość od przedmiotu obrabianego.
- Dodaj spoiwo (opcjonalnie): W zależności od projektu i wymagań łodzi tantalowej może zaistnieć potrzeba dodania metalu wypełniającego do złącza spawanego. Użyj pręta wypełniającego tantal, który jest kompatybilny z materiałem bazowym. Wprowadzaj pręt wypełniający do jeziorka spawalniczego ze stałą szybkością, umożliwiając jego stopienie i stopienie z metalem rodzimym.
- Kontroluj jeziorko spawalnicze: Należy zwrócić szczególną uwagę na kształt i wielkość jeziorka spawalniczego. Dobrze uformowane jeziorko spawalnicze powinno być gładkie i mieć spójny wygląd. Unikaj przegrzania obszaru spoiny, ponieważ może to spowodować odkształcenie i wpłynąć na integralność spoiny.
- Dokończ spoinę: Kontynuuj spawanie wzdłuż całego złącza, upewniając się, że na końcu każdego przejścia lekko zachodzą na spoinę. Po zakończeniu spawania poczekaj, aż łódka tantalowa powoli ostygnie do temperatury pokojowej.
Kontrola i obróbka po spawaniu
Po spawaniu ważne jest sprawdzenie łodzi tantalowej pod kątem ewentualnych wad. Oto najważniejsze kroki, które należy podjąć:
- Kontrola wizualna: Sprawdź złącze spawane pod kątem pęknięć, porowatości lub innych widocznych defektów. W razie potrzeby użyj szkła powiększającego, aby przyjrzeć się bliżej.
- Badania nieniszczące (NDT): W zależności od wymagań aplikacji może być konieczne wykonanie badań nieniszczących, takich jak badania rentgenowskie lub ultradźwiękowe, w celu sprawdzenia wewnętrznych wad spoiny.
- Obróbka cieplna (opcjonalnie): W niektórych przypadkach może być wymagana obróbka cieplna w celu zmniejszenia naprężeń i poprawy właściwości mechanicznych spawanej łodzi tantalowej. Skonsultuj się ze specjalistą ds. materiałów, aby ustalić, czy obróbka cieplna jest konieczna dla Twojego konkretnego zastosowania.
- Sprzątanie końcowe: Oczyść zespawaną łódkę tantalową po raz ostatni, aby usunąć wszelkie pozostałości po spawaniu i zanieczyszczenia. Dzięki temu łódź będzie gotowa do użycia w Twoim zastosowaniu.
Wniosek
Spawanie łodzi tantalowej wymaga starannego przygotowania, precyzyjnej kontroli procesu spawania i dokładnej kontroli po spawaniu. Postępując zgodnie z instrukcjami opisanymi w tym blogu, możesz stworzyć wysokiej jakości łodzie tantalowe, które spełnią rygorystyczne wymagania Twojej branży. jakoŁódź tantalowadostawcą, zobowiązuję się do zapewnienia Państwu najlepszych materiałów i wsparcia technicznego. Jeśli jesteś zainteresowany zakupem łodzi tantalowych lub masz jakiekolwiek pytania dotyczące procesu spawania, skontaktuj się ze mną w celu dalszej dyskusji i zaopatrzenia.
Referencje
- „Spawanie metali ogniotrwałych” - Podręcznik metali, tom 6: Spawanie, lutowanie twarde i lutowanie, ASM International
- „Tantalum i stopy tantalu” - Podręcznik metali specjalnych: stale nierdzewne, nikiel i stopy tytanu, ASM International
